ลองจินตนาการดูเช่นนี้: เครื่องมือที่ถูกแปรรูปอย่างละเอียดใกล้จะเสร็จสิ้น แต่ระหว่างการแยกส่วนสุดท้าย การใช้งานที่ไม่ถูกต้องทําให้เครื่องมือแตกหรือแม้กระทั่งทําลายเครื่องหมุนนี้ไม่ใช่การขยายเกิน แต่เป็นความเสี่ยงที่แท้จริงในการดําเนินงานการแยก lathe. บทความนี้ดําเนินการในความซับซ้อนของการแยก latheให้คําแนะนํารายละเอียดเพื่อให้แน่ใจว่าการดําเนินการที่ปลอดภัยและมีประสิทธิภาพของกระบวนการที่สําคัญนี้.
คําแนะนํา
การแยกหมุน หรือเรียกอีกชื่อหนึ่งว่าการตัดหรือการบดเป็นการหมุนที่ใช้ในการแยกชิ้นงานจากวัสดุที่ใช้มันต้องการความแม่นยําสูงและความสนใจในรายละเอียดในปฏิบัติการละเลยด้านสําคัญสามารถนําไปสู่เครื่องมือการแตก การออกของชิ้นงาน หรือแม้กระทั่งความเสียหายถาวรต่อระบบอาหารแกน X ของ lathe ดังนั้นผู้ประกอบการต้องมีความสมาธิสูง และขอคําแนะนําจากผู้มีประสบการณ์ เมื่อพยายามแยกครั้งแรก.
1การเลือกเครื่องมือการแยกที่เหมาะสม
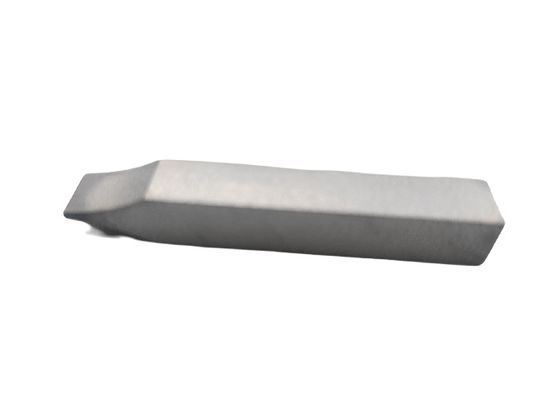
อุปกรณ์การแยกแบ่งออกเป็น 2 ประเภทหลัก: อุปกรณ์เหล็กความเร็วสูง (HSS) และอุปกรณ์ที่มีหัวคาร์บิด
-
เครื่องมือเหล็กความเร็วสูง:เครื่องมือเหล่านี้มีราคาถูกและทนทานกว่า โดยสามารถใช้มือปั่นใหม่ได้ หากเสียหาย. มันเหมาะสําหรับการตัดความเร็วต่ําและการตัดที่ถูกขัดแย้ง โดยเฉพาะอย่างยิ่งเมื่อแปรรูปวัสดุที่มีความยืดหยุ่น เช่น เหล็กอ่อน.
-
เครื่องมือที่มีปลายคาร์บิด:หน่วยนี้สามารถทนต่ออุณหภูมิการตัดที่สูงขึ้น และทําให้ความเร็วในการตัดเร็วขึ้น แต่การใส่ที่เสียหายต้องเปลี่ยนโดยเฉพาะสําหรับวัสดุที่แข็งแรง เช่น เหล็กสแตนเลสความแข็งแรงสูงการใส่คาร์ไบด์มักมีรูปแบบที่สามารถระบุได้ เพื่อการเปลี่ยนง่าย
หน่วยแยกคาร์ไบดมีหลายรุ่นที่ปรับแต่งให้เหมาะกับวัสดุและความต้องการประสิทธิภาพที่แตกต่างกันการกําหนดว่า "ปิป" ที่เหลือยังคงอยู่บนชิ้นงานที่ถือด้วยชัคหรือชิ้นส่วนที่แยกออกนอกจากนี้ การใส่คาร์ไบด์อาจมีเคลือบอุณหภูมิสูง เช่น ไทเทเนียมไนไตรได (TiN), ไทเทเนียมคาร์บอนไทได (TiCN),หรือไทเทเนียมอลูมิเนียมไนทไรด์ (TiAlN) เพื่อเพิ่มความทนทานต่อการสวมและความร้อน, ยืดอายุเครื่องมือ
2การตรวจสอบเครื่องมือแยก
ก่อนการใช้ ตรวจสอบเครื่องมือแยกอย่างละเอียด:
-
เครื่องมือ HSS:ตรวจ สอบ ขอบตัด ให้ มี ความ ชัดเจน ขอบบด หรือ แปลง ต้อง ผัด หรือ ปรับ เพื่อ กลับ ให้ มี ความ ชัดเจน โดย ยัง รักษา จีโอเมตรีย์ ของ แท้ เพื่อ หลีก เลี่ยง การ ทํา ให้ เครื่องมือ อ่อนแอ
-
เครื่องมือคาร์ไบดที่สามารถระดมได้:ตรวจ สอบ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่ หน่วย ใส่
3การเพิ่มความแข็งแรงของเครื่องมือสูงสุด
ความแข็งแรงของเครื่องมือมีความสําคัญในการดําเนินงานในการแยก. ความแข็งแรงที่ไม่เพียงพอทําให้เกิดการสั่นสะเทือน, การตัดที่ไม่มั่นคง, และความเสียหายของเครื่องมือหรือชิ้นงาน. เพื่อให้ความแข็งแรงสูงสุด:
-
ลดการกระจายเครื่องมือให้น้อยที่สุด:ลดความยาวของตัวใส่จากตัวถือเครื่องมือมากที่สุดเท่าที่เป็นไปได้ ความยาวขึ้นจะลดความแข็งแรงและเพิ่มการสั่นสะเทือน สําหรับชิ้นงานขนาดใหญ่หรือแข็งแรงขั้นต่ําการสั้นขึ้นเรื่อย ๆ เมื่อความลึกการตัดเพิ่มขึ้น.
-
ตัดใกล้ช็อค:ทําการแยกภายใน 1/8 นิ้วของปากชัคเพื่อเพิ่มความแข็งแรงของชิ้นงานให้มากที่สุด การตัดห่างออกไปจะทําให้ชิ้นงานบิดลง เพิ่มความยากลําบากในการตัดและการสกัดเครื่องมือ
4การจัดสรรเครื่องมือแยก
เครื่องมือแยกต้องตรงกับแกน X ของเครื่องหมุนเพื่อทํางานอย่างถูกต้อง การไม่ตรงตรงนําไปสู่การตัดที่ไม่ดี การใช้เครื่องมือที่เร่งรัด และชิ้นงานที่ถูกทําลายวิธีการปรับตรงที่พบได้สองแบบคือ:
-
ใช้บล็อก 1-2-3บล็อค แกรนด์ ที่ มี ความ ละเอียด นี้ ทํา ให้ มี ความ คู่เคียง และ ตรง ตรง กัน ใส่ หน้า หนึ่ง ตรง กับ หน้า ของ ชั๊ก ปล่อย ตัวถือ เครื่องมือ และ สอด สนอง ด้าน ของ ตัวถือ เครื่องมือ กับ หน้า บล็อค อีก ด้าน หนึ่งกดตัวถือเครื่องมือเพื่อมั่นคงการจัดอันดับ.
-
การใช้ตัวชี้ระดับ:ติดตัวชี้วัดบนเตียงหมุน (โดยไม่เลื่อนเพื่อหลีกเลี่ยงการขีดข่วน) ดึงตัวชี้วัดไปยังด้านของตัวถือเครื่องมือและเลื่อนสไลด์ข้าม (แกน X)ปรับตัวถือเครื่องมือจนกว่าตัวชี้วัดจะแสดง ≤ ±0.001" ความแตกต่างตามความยาวของเครื่องมือ
5การตั้งค่าความสูงของเครื่องมือ
เช่นเดียวกับเครื่องมือ lathes ทั้งหมด, เครื่องมือการแยกต้องตั้งใกล้เส้นกลางตั้งของ spindle เท่าที่จะทําได้.ความสูงที่ไม่ถูกต้องป้องกันการตัดที่เหมาะสมและเสี่ยงความเสียหายของเครื่องมือ. ใช้ระดับหมุน (ระดับ Bubble) หรือเทคนิคการปกครองเพื่อปรับความสูงจนกระทั่งปลายเครื่องมือตรงกับเส้นกลาง
6. การให้อาหารและการหล่อลื่นมือ
ในเครื่องหมุนมือ:
-
ไม่ควรใช้เครื่องอาหารอัตโนมัติการให้อาหารด้วยมือให้การควบคุมที่ดีขึ้น และสามารถตรวจจับการถอนชิปที่ไม่ดี
-
ใช้น้ํายาตัดมากมาย:การแยกแยกสร้างความร้อนที่สําคัญเนื่องจากความกว้างในการตัดที่กว้าง. น้ําท่วมบริเวณการตัดเพื่อเย็นเครื่องมือและชิ้นงานเลือกตามวัสดุและสภาพ.
-
ใช้อาหารลูกจมูก:การให้อาหารระยะสั้นช่วยทําลายชิป, ปรับปรุงการเย็น, และลดแรงการตัด ปรับความถี่และความลึกของพีคขึ้นอยู่กับวัสดุและสภาพ
7ข้อพิเศษ
ความเร็วในการตัด
สําหรับเครื่องหมุนมือ กําหนดความเร็วการแยกเป็น ~ 60% ของค่าที่แนะนําสําหรับผสมวัสดุ / เครื่องมือ ตัวอย่างการคํานวณสําหรับอะลูมิเนียมและเหล็กอ่อนขนาด 1"
- อลูมิเนียม: ~ 570 RPM (จากความเร็วพื้นฐาน 250 ฟุต/นาที)
- เหล็กอ่อน: ~ 230 RPM (จากความเร็วพื้นฐาน 100 ฟุต/นาที)
หมายเหตุ:ให้ความสําคัญกับความปลอดภัยของชั๊ค RPM ที่ปลอดภัยสูงสุดในห้องปฏิบัติการคือ ~ 570; ไม่เคยเกิน 600 RPM สําหรับชิ้นงานขนาดเล็ก ไม่ว่าการคํานวณจะเป็นอย่างไร
การจัดการชิ้นงาน
เพื่อจับชิ้นส่วนที่แยกออกได้อย่างปลอดภัย
-
สําหรับชิ้นส่วนที่มีรูผ่าน:ใส่เครื่องเจาะขนาดเล็กเพื่อป้องกันการตก (หลีกเลี่ยงการสัมผัสกับเครื่องมือ)
-
สําหรับชิ้นส่วนแข็ง:วางผ้าขัดไว้ข้างล่าง เพื่อลดความตก
สรุป
การแยกหมุน แม้ว่ามันจะดูง่าย แต่มันต้องใช้เทคนิคและโปรโตคอลความปลอดภัย ที่มีความละเอียดคู่มือนี้อํานวยความสามารถให้กับผู้ประกอบการที่มีความรู้ที่จําเป็นในการเก่งในการทํางานในการแยกระหว่างการปกป้องอุปกรณ์และชิ้นงาน.

 ข้อความของคุณจะต้องอยู่ระหว่าง 20-3,000 ตัวอักษร!