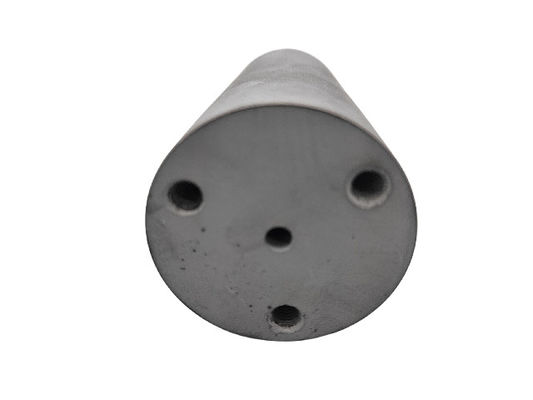
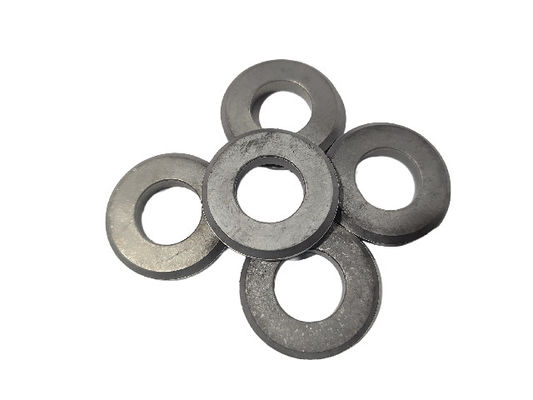
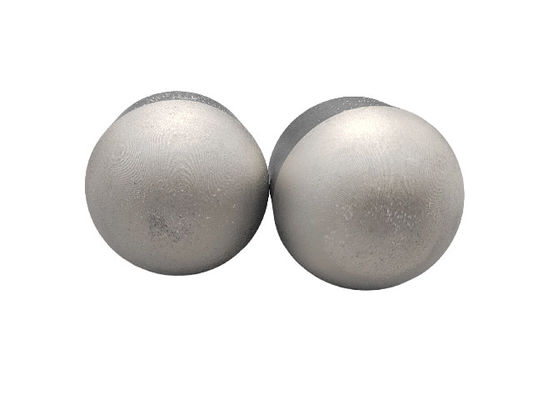
การแนะนำ
คาร์ไบด์หรือที่รู้จักกันในชื่อเหล็กทังสเตน ได้กลายเป็นวัสดุที่ขาดไม่ได้ในการผลิตสมัยใหม่ โดยมีบทบาทสำคัญในการตัดเฉือน ความแข็ง ความแข็งแรง ความทนทานต่อการสึกหรอ และประสิทธิภาพที่อุณหภูมิสูงเป็นพิเศษทำให้เหมาะอย่างยิ่งสำหรับการตัดเฉือนโลหะต่างๆ อโลหะ และวัสดุคอมโพสิต อย่างไรก็ตาม ด้วยเครื่องมือคาร์ไบด์ที่มีอยู่มากมายในท้องตลาด การเลือกประเภทที่เหมาะสมโดยพิจารณาจากวัสดุชิ้นงาน เทคนิคการประมวลผล และสภาพของอุปกรณ์ที่เฉพาะเจาะจงถือเป็นสิ่งสำคัญอย่างยิ่งในการปรับปรุงประสิทธิภาพการตัดเฉือน ลดต้นทุนการผลิต และรับประกันคุณภาพของผลิตภัณฑ์
บทที่ 1: ลักษณะวัสดุและโครงสร้างจุลภาคของคาร์ไบด์
คาร์ไบด์ไม่ใช่วัสดุโลหะชนิดเดียว แต่เป็นคอมโพสิตที่เกิดขึ้นจากการเผาผนึกโลหะผง ซึ่งประกอบด้วยโลหะคาร์ไบด์ทนไฟที่มีความแข็งสูง (ส่วนใหญ่เป็นทังสเตนคาร์ไบด์ WC) เป็นเมทริกซ์และสารยึดเกาะโลหะ (โคบอลต์ Co เป็นหลัก) เป็นเฟสพันธะ โครงสร้างจุลภาคที่เป็นเอกลักษณ์นี้ทำให้คาร์ไบด์มีคุณสมบัติในการมองเห็นด้วยตาเปล่าที่โดดเด่น
1.1 โครงสร้างจุลภาค: ผลเสริมฤทธิ์กันของเฟสแข็งและเฟสสารยึดเกาะ
โครงสร้างจุลภาคของคาร์ไบด์ประกอบด้วยสองขั้นตอนหลัก:
-
เฟสยาก:อนุภาคทังสเตนคาร์ไบด์ (WC) ส่วนใหญ่เป็นอนุภาคที่มีความแข็งสูง (HV1600-2000) ซึ่งทำหน้าที่เป็นแหล่งที่มาหลักของความแข็งสูงและทนต่อการสึกหรอของคาร์ไบด์ ขนาด รูปร่าง การกระจาย และขนาดเกรนของอนุภาค WC มีอิทธิพลอย่างมากต่อประสิทธิภาพของคาร์ไบด์
-
เฟสเครื่องผูก:โดยพื้นฐานแล้วโคบอลต์ (Co) ซึ่งเชื่อมอนุภาค WC เข้าด้วยกัน ทำให้คาร์ไบด์มีความเหนียวและแข็งแรงในระดับหนึ่ง ปริมาณโคบอลต์ การกระจายตัว และขนาดเกรนส่งผลกระทบอย่างยิ่งต่อคุณสมบัติของคาร์ไบด์
1.2 คุณสมบัติมหภาค: ปรับสมดุลความแข็ง ความแข็งแรง ความต้านทานการสึกหรอ และความเหนียว
คุณสมบัติมหภาคที่สำคัญ ได้แก่ :
- ความแข็งพิเศษ (HRA86-93)
- มีความแข็งแรงสูง (ความแข็งแรงรับแรงดัดงอ 1,000-4,000MPa)
- ทนต่อการสึกหรอได้ดีเยี่ยม
- ทนความร้อนได้ดีและมีความแข็งสีแดง
- ความเหนียวค่อนข้างต่ำ (มีแนวโน้มที่จะแตกหักง่าย)
บทที่ 2: กระบวนการผลิตคาร์ไบด์
การผลิตเกี่ยวข้องกับขั้นตอนสำคัญหลายประการ:
2.1 การเตรียมผง
วิธีการต่างๆ ได้แก่ การทำให้คาร์บูไรเซชัน การลดขนาด การกัดลูกบอล และการทำให้แห้งแบบพ่นฝอย เพื่อให้มั่นใจในความบริสุทธิ์และความสม่ำเสมอ
2.2 การผสม
การชั่งน้ำหนักที่แม่นยำและการผสมส่วนประกอบอย่างละเอียดเพื่อรับประกันการกระจายตัวที่สม่ำเสมอ
2.3 การกด
การขึ้นรูปคอมแพคสีเขียวด้วยวิธีการต่างๆ เช่น การอัดด้วยแม่พิมพ์ การอัดแบบไอโซสแตติก หรือการฉีดขึ้นรูป
2.4 การเผาผนึก
การเผาผนึกที่อุณหภูมิสูง (1300-1500°C) ภายใต้บรรยากาศการป้องกันเพื่อสร้างคาร์ไบด์หนาแน่น
2.5 หลังการประมวลผล
การเจียร การขัด และการเคลือบเพื่อเพิ่มคุณภาพพื้นผิวและความแม่นยำของมิติ
บทที่ 3: มาตรฐานการจำแนกประเภท
3.1 โดยองค์ประกอบทางเคมี
- WC-Co (สำหรับเหล็กหล่อ/โลหะที่ไม่ใช่เหล็ก)
- WC-TiC-Co (สำหรับเหล็ก)
- WC-TiC-TaC-Co (สำหรับวัสดุที่ตัดเฉือนยาก)
3.2 ตามขนาดเกรน
- เม็ดละเอียดพิเศษ (<0.8μm)
- เม็ดละเอียด (0.8-1.5μm)
- เม็ดขนาดกลาง (1.5-2.5μm)
- เม็ดหยาบ (>2.5μm)
3.3 โดยการสมัคร
- เครื่องมือตัด
- เครื่องมือทำเหมือง
- แม่พิมพ์
- ชิ้นส่วนที่ทนต่อการสึกหรอ
3.4 การจำแนกประเภท ISO
- P-คลาส (เหล็กกล้า)
- M-class (สเตนเลส)
- K-class (เหล็กหล่อ)
- N-class (โลหะที่ไม่ใช่เหล็ก)
- S-class (โลหะผสมทนความร้อน)
- คลาส H (วัสดุชุบแข็ง)
บทที่ 4: กลยุทธ์การคัดเลือก
4.1 ข้อควรพิจารณาเกี่ยวกับวัสดุชิ้นงาน
วัสดุที่แตกต่างกันต้องใช้เกรดและรูปทรงคาร์ไบด์ที่เฉพาะเจาะจง
4.2 สภาพการตัดเฉือน
ปัจจัยต่างๆ เช่น ความเร็วตัด อัตราป้อน ความลึกของการตัด และการใช้น้ำหล่อเย็นมีอิทธิพลต่อการเลือกเครื่องมือ
4.3 เรขาคณิตของเครื่องมือ
มุมคาย มุมหลบหลีก และการออกแบบคมตัดที่เหมาะสมช่วยเพิ่มประสิทธิภาพการทำงาน
4.4 การเคลือบ
การเคลือบ TiN, TiCN, Al2O3 และ DLC ช่วยยืดอายุการใช้งานของเครื่องมือสำหรับการใช้งานเฉพาะด้าน
บทที่ 5: กรณีศึกษาการประยุกต์ใช้
5.1 45 เหล็กกล้าคาร์บอน
แนะนำให้ใช้เครื่องมือ WC-TiC-Co ที่มีเกรด P-class
5.2 สแตนเลส 304
ต้องการใช้เครื่องมือ WC-TiC-Co ที่เติม TaC ที่มีเกรด M คลาส
5.3 HT200 เหล็กหล่อสีเทา
เครื่องมือ WC-Co ที่มีเกรด K-class เหมาะสมที่สุด
5.4 7075 อลูมิเนียมอัลลอยด์
เครื่องมือ WC-Co ขัดเงาเกรด N ให้ผลลัพธ์ที่ดีที่สุด
5.5 Ti6Al4V โลหะผสมไทเทเนียม
ต้องใช้เครื่องมือดัดแปลงพิเศษจากโลหะผสมที่มีเกรด S-class
บทที่ 6: การบำรุงรักษาและการดูแล
การทำความสะอาด การจัดเก็บ การลับคม และการบำรุงรักษาการเคลือบอย่างเหมาะสมจะช่วยยืดอายุการใช้งานของเครื่องมือ
บทที่ 7: แนวโน้มในอนาคต
การพัฒนาต่างๆ ได้แก่ โครงสร้างเกรนละเอียดพิเศษ การใช้งานเทคโนโลยีนาโน วัสดุคอมโพสิต เครื่องมืออัจฉริยะ และการผลิตที่เป็นมิตรต่อสิ่งแวดล้อม
บทสรุป
คู่มือที่ครอบคลุมนี้ช่วยให้วิศวกรและช่างเทคนิคมีเกณฑ์การคัดเลือกระดับมืออาชีพสำหรับเครื่องมือคาร์ไบด์ในการใช้งานต่างๆ การเลือกเครื่องมือที่เหมาะสมช่วยเพิ่มประสิทธิภาพการตัดเฉือนได้อย่างมากพร้อมทั้งลดต้นทุน เมื่อเทคโนโลยีก้าวหน้าไป เครื่องมือคาร์ไบด์ก็จะพัฒนาต่อไปเพื่อตอบสนองความต้องการด้านการผลิต

 ข้อความของคุณจะต้องอยู่ระหว่าง 20-3,000 ตัวอักษร!